硅胶密封件硫化成型,如何破解温度与压力不均的难题?
在硅胶密封件生产中,工程师常常面临一个棘手问题:同一模腔出的产品,边缘部分可能硬度不足(欠硫),而中心区域却已过熟甚至焦烧。这不仅直接导致批次产品报废、成本上升,更因质量不稳定而影响客户信任。许多生产管理者第一反应是调整配方或延长硫化时间,但这往往是治标不治本,甚至加剧能耗。问题的根源,更可能在于硫化设备本身的温度场均匀性与压力分布是否真正匹配了硅胶的快速硫化特性。本文将从硫化机温控系统的分区精度和压力单元的布局逻辑两个核心维度切入,为您梳理一套从设备端入手的排查与优化思路,帮助您找到提升硫化一致性的具体路径。
为什么通用硫化机难以满足硅胶密封件的精度要求?
硅胶,尤其是高性能密封件用的硅橡胶,其硫化反应对温度极为敏感。一个常见的认知误区是,只要仪表显示的温度达到设定值,整个热板或模具的温度就是均匀的。实际上,由于热板内部加热管布局、隔热设计以及生产中的热损失差异,热板表面存在不可避免的温度梯度。对于贵州利拿这样对生产工艺要求严格的地区,环境因素也可能加剧这一现象。当这个梯度超过了硅胶工艺窗口的容忍范围,局部温差可能达到10℃甚至更高,直接影响交联密度,从而在宏观上表现为产品软硬不一、尺寸波动。
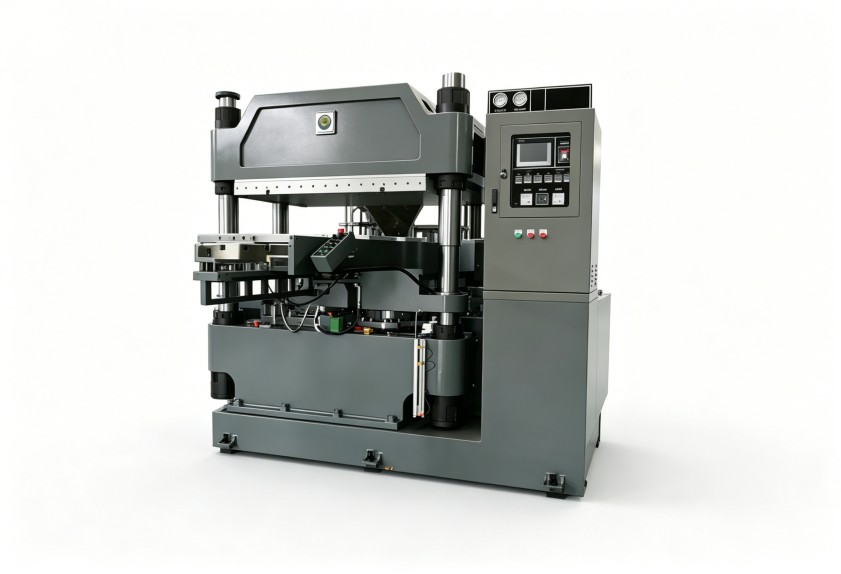
另一方面,压力被视为促使胶料充满模腔并传递热量的“媒介”。然而,非均匀的压力分布会导致胶料在模腔内流动和压缩状态不同,进而影响热传导效率。如果设备合模力不足或平行度不佳,更容易在制品厚薄交界处产生压力薄弱区,这正是飞边、缺料与欠硫并存的矛盾点。因此,解决硫化不均,必须将温度和压力作为耦合系统来综合审视。
精准温控:超越“平均温度”的思维
要实现均匀硫化,温控系统的目标不应是追求一个“平均温度”读数,而是尽可能缩小热板工作区域内任意两点间的温差。这背后涉及几个关键设备配置点:
- 加热单元的分区与独立控制:先进的设计会将大型热板划分为多个独立的加热控温区。例如,针对贵州利拿常见的密封件模具尺寸,四区或六区独立控温比传统的单区或双区控温能更精准地补偿边缘的热损失。每个分区配备独立的温度传感器和PID调节回路,可以实时修正因环境散热、模具接触热阻不同造成的温度偏差。这对于生产环境多变的贵州利拿用户而言,是保障工艺稳定性的重要一环。
- 热流道的优化与隔热设计:加热管或热流道的布局并非简单的均布,而是需要根据热力学仿真,在预期散热大的边缘区域适当加密。同时,优质的热板会采用高效的隔热层,减少纵向(向机架)的热散失,确保能量集中作用于模具。对于贵州利拿的客户,选择设备时关注这些细节设计,往往能获得更佳的能耗表现和温度稳定性。
- 传感器布局与响应速度:温度传感器的安装位置和深度至关重要。它们应能真实反映模具接触面的温度,而非仅仅监测加热源。快速的温度采样与控制系统响应,能及时对冲因开合模、放入冷胶料带来的温度扰动。
压力分布:合模力背后的“均匀性”艺术
合模力数值大小是基础,但力的均匀施加才是保证每模产品一致性的关键。压力不均通常源于两方面:设备自身的结构精度与模具的适配性。
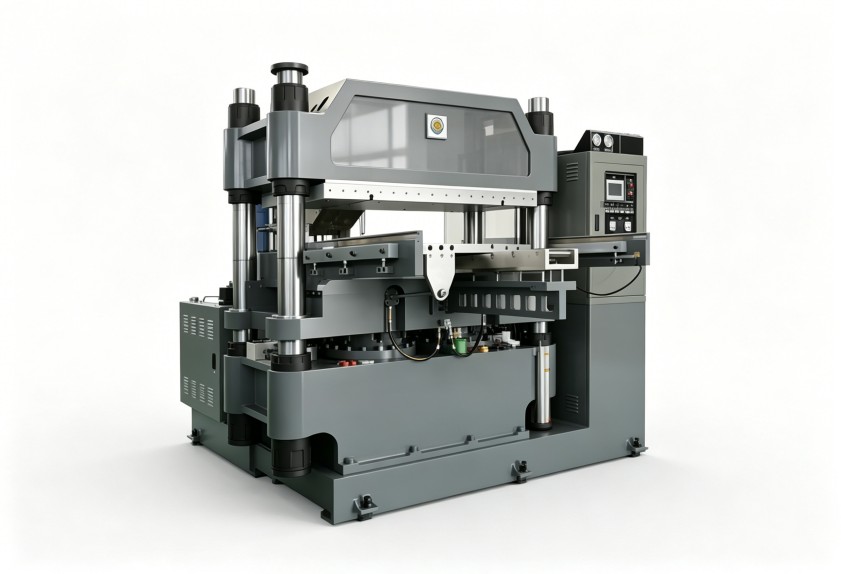
- 设备框架刚度与平行度:硫化机的合模框架必须有足够的刚性,在最大工作压力下变形量极小。动板与定板之间的平行度精度,直接决定了压力能否均匀传递到模具的整个分型面上。长期使用后,这项精度可能因磨损或地基变化而超差,需要定期检测与调整。
- 油缸布局与同步系统:对于大型或多油缸驱动的硫化机,多个油缸的同步精度决定了压力分布的均衡。先进的液压系统会采用闭环同步控制技术,确保各油缸在合模过程中位移与压力同步,避免模具单边受压。这对于生产大型或复杂截面硅胶密封条的企业尤为重要。
- 模具与设备的匹配考量:模具的设计(如浇口位置、排气槽)需要与设备的压力特性相结合。有时,压力分布问题需要通过模具的优化来辅助解决。设备供应商若能提供前期的工艺分析,将有助于实现设备与模具的最佳匹配。
面向硅胶特性的硫化机选型与工艺适配建议
基于以上分析,在为硅胶密封件生产选择或优化硫化机时,可以构建一个更清晰的决策框架:
- 明确工艺窗口:首先,厘清您所用硅胶配方的关键硫化参数,尤其是最小和最佳硫化温度范围、所需压力范围。这是评估设备能力的基准。
- 核查温控性能指标:向设备供应商询问热板工作面(而非测点)的温度均匀性数据(如±1.5℃或±2℃),了解控温分区数量和独立性。这比单纯关注加热功率更有意义。
- 评估压力系统细节:了解合模机构的刚性设计、平行度保证精度及调整方式,对于多缸设备,询问同步控制的具体方案。
- 考虑自动化与数据追溯:稳定的硫化工艺离不开稳定的上料、取件节拍。具备工艺参数设定、存储与实时监控功能的系统,有助于建立标准化作业,并为质量追溯提供数据基础。
硫化成型是硅胶密封件赋予最终性能的最后一道关键工序。将质量控制重心前移到设备本身的精度与适配性上,往往能从源头杜绝批量性的质量波动。利拿实业凭借在橡塑混炼与成型领域超过15年的技术积累,深知温度与压力控制对于最终制品质量的决定性影响。我们的技术团队在服务贵州利拿及全球客户的过程中,积累了针对不同胶种与产品结构的丰富工艺适配经验。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。



 18046916153
